


想知道PE燃气管_七孔梅花管支持大小批量采购产品的独特魅力吗?我们为您准备的视频将带您亲身体验,让您感受到产品的无限魅力。
以下是:江西抚州PE燃气管_七孔梅花管支持大小批量采购的图文介绍
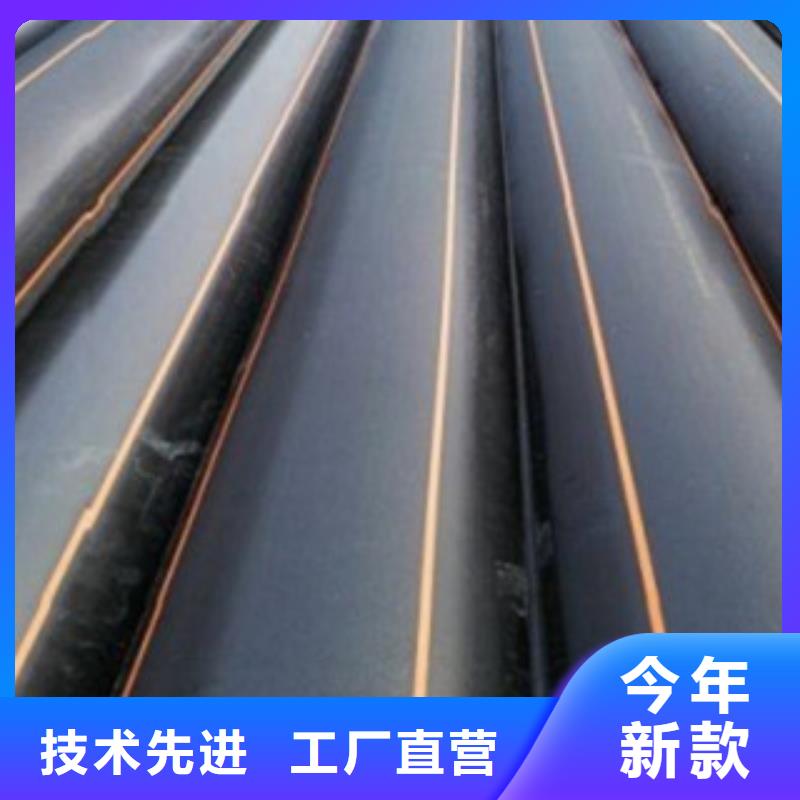

润星电力管材(抚州市分公司)主要经营销售: 江西抚州本地缠绕增强结构壁管、抚州就近七孔梅花管厂,我单位凭借良好的信誉,完善的服务、充足的货源为您提供每一支优质的产品!本公司郑重向您承诺:保证以z u i好的质量,以z u i低的价格,z u i完善的售后服务,来答谢新老客户。

建议相关部门尽快制定颁布相关标准规范,为专业设计和施工提供规范依据。PE燃气管道连接有热熔连接和电熔连接。热熔连接又分热熔承插连接和热熔对接连接,电熔连接分为电熔承插连接和电熔鞍型连接。我们采用热熔对接连接方式施工,它的主要步骤有九步。材料准备:将管道或管件置于平坦位置,放于对接机上,留足10-20mm的切削余量。:根据所焊制的管材、管件选择合适的卡瓦夹具,管材,为切削做好准备。切削:切削所焊管段、管件端面杂质和氧化层,保证两对接端面平整、光洁、无杂质。对中:两焊管段端面要完全对中,错边越小越好,错边不能超过壁厚的10%。否则,将影响对接质量。加热:对接温度一般在210-230℃之间为宜,加热板加热时间冬夏有别。
以两端面熔融长度为1-2mm为佳。切换:将加热板拿开,迅速让两热融端面相粘并加压,为保证熔融对接质量,切换周期越短越好。熔融对接:是焊接的关键,对接过程应始终处于熔融压力下进行,卷边宽度以2-4mm为宜。冷却:保持对接压力不变,让接口缓慢冷却,冷却时间长短以手摸卷边生硬,感觉不到热为准。对接完成:冷却好后松开卡瓦,移开对接机,重新准备下一接口连接。PE燃气管安装前检验管槽是否达到安装要求,然后查看管道外观有无明显凹陷、裂痕、擦伤、划伤,发现质量隐患及时更换。在PE燃气管道弯头、三通、渐缩接头、消防栓等处均用C20砼设置混凝土支礅,法兰阀门用砖砌支礅加固。PE燃气管与金属管道、阀门、消防栓连接时,必须采用钢塑过渡接头或专门的法兰连接。
在管路隆起部位或上坡地段均应设置排气阀,以减小气、水混压对管道的冲击。管道与排气阀的比例设计为8。由于PE燃气管材本身具有较好的柔韧性和伸缩性,所有管道安装均未考虑伸缩节的安装。PE燃气管管道安装敷设完毕,待隐蔽工程验收后,应立即回填,回填时应符合下列规定。防止槽内积水造成管道漂浮,如有积水,应想办法排尽。对石方、土石混合地段的管槽回填时,应先装运粘土或砂土回填至管顶200-300mm,夯实后再回填其它杂土。PE燃气管回填必须从管两侧同时回填,回填一层夯实一层。PE燃气管道试压前,一般情况下回填土不宜少于500mm。PE燃气管道试压后的大面积回填,宜在管道内充满水的情况下进行,PE燃气管道敷设后不宜长时间处于空管状态。
以两端面熔融长度为1-2mm为佳。切换:将加热板拿开,迅速让两热融端面相粘并加压,为保证熔融对接质量,切换周期越短越好。熔融对接:是焊接的关键,对接过程应始终处于熔融压力下进行,卷边宽度以2-4mm为宜。冷却:保持对接压力不变,让接口缓慢冷却,冷却时间长短以手摸卷边生硬,感觉不到热为准。对接完成:冷却好后松开卡瓦,移开对接机,重新准备下一接口连接。PE燃气管安装前检验管槽是否达到安装要求,然后查看管道外观有无明显凹陷、裂痕、擦伤、划伤,发现质量隐患及时更换。在PE燃气管道弯头、三通、渐缩接头、消防栓等处均用C20砼设置混凝土支礅,法兰阀门用砖砌支礅加固。PE燃气管与金属管道、阀门、消防栓连接时,必须采用钢塑过渡接头或专门的法兰连接。
在管路隆起部位或上坡地段均应设置排气阀,以减小气、水混压对管道的冲击。管道与排气阀的比例设计为8。由于PE燃气管材本身具有较好的柔韧性和伸缩性,所有管道安装均未考虑伸缩节的安装。PE燃气管管道安装敷设完毕,待隐蔽工程验收后,应立即回填,回填时应符合下列规定。防止槽内积水造成管道漂浮,如有积水,应想办法排尽。对石方、土石混合地段的管槽回填时,应先装运粘土或砂土回填至管顶200-300mm,夯实后再回填其它杂土。PE燃气管回填必须从管两侧同时回填,回填一层夯实一层。PE燃气管道试压前,一般情况下回填土不宜少于500mm。PE燃气管道试压后的大面积回填,宜在管道内充满水的情况下进行,PE燃气管道敷设后不宜长时间处于空管状态。


北方地区气温会下降在0℃以下,因此在施工时还要特别注意管沟的挖掘须在当地冻土层以下,管线埋设深度一般在1.2~1.5米以下,外露管材须注意保温措施以防止管材冻裂,施工时不得人为践踏管材。沟底应整理平整,不得有石块、砖块等杂物,如有坚硬物时必须加挖10cm并填沙劣实,然后再进行管线安装施工。下PE燃气管管前检查管材是否损伤,特别是承口与插口端,如有损伤及时更换处理。PE燃气管线施工时应正直平整,不得任意偏斜曲折,如管线必须弯曲时其弯曲角度应按管材(活套)每一承口允许弯曲之角度进行,一般为2°以内,不得出现管材的硬性弯曲现象。煤改气PE燃气管施工过程中应特别注意管沟两侧挖出之土方,防止挖出之石块落入管沟冲击管材。
另施工完一段后应即刻回填,回填土质应为良质土,不得有坚硬物与管材接触,管材两侧及上方填良质土厚度为20~30cm以上。管线中管件及分歧连接处必须做混凝土巩固,以保证管线日后正常使用。煤改气PE燃气管线安装完成待胶粘部位完全干固后(约48小时)再进行试水,试水管线长度以500m一段为宜,应特别注意待气温升高后或天气转暖后试水,严禁低温条件下进行试水作业。试压时,灌水前先将排气阀全部打开,然后缓慢注水,待排气阀有水柱均匀流出后,自低至高逐次关闭,当加压至0.2~0.3Mpa时再次进行排气,将残留空气全部排出,然后再升压至规定压力值后稳压1小时观察压力表数值,无或范围在0.05Mpa以内为合格。
埋地管线在进行埋敷前必须进行试水试压,试压通过后方可进行埋敷。随着PE燃气管被使用的越来越多、范围越来越广,PE燃气管的连接方式越来越被人们重视。现在国内外对于PE燃气管的连接方式包括热熔对接、热熔插接、电熔焊接三种。PE燃气管热熔对接是将PE燃气管端界面,利用加热板加热熔融后相互对接融合,经冷却固定连接在一起的方法。当PE材料在加热超过其熔融温度的时候,就会变得粘滞流体。经常被用户优先选择,广泛应用于供水天然气工程。PE燃气管热熔对接是为PE管道常用的焊接方法,而不正确的使用焊接压力会对管材的焊接质量造成严重的影响,下面就“如何计算焊接压力”和大家说明。焊接压力=拖动压力+焊接规定压力。何为拖动压力。
拖动压力是指当焊机机架油缸带动管材、件平缓向前滑行时,此时压力表上的显示值,即为拖动压力值。测试方法为:将焊机机架活动端完全打开,然后将液压控制箱上的泄压阀松开,调压阀按逆时针方向调小,然后将方向控制操作杆置于闭合状态,同时关闭泄压阀,目视机架油缸部位,将调压阀按顺时针方向缓慢调大,当机架油缸带动管材、件平缓向前滑行时,此时压力表上显示的数值为 拖动压力值。PE燃气管材焊接计算压力。通过上面的计算公式,我们了解到PE管材的焊接压力是如何得出,正确的使用焊接压力才能保障焊接作业顺利进行。PE燃气管具有优异的物理性能。中密度聚乙烯性能介于高,低密度聚乙烯两者之间,既保持了高密度聚乙烯管材的刚性,强度,也有很好的柔性,耐蠕变性,而且较高密度聚乙烯管材更有热熔连接性能优良的特点,有利于塑料管的安装。
另施工完一段后应即刻回填,回填土质应为良质土,不得有坚硬物与管材接触,管材两侧及上方填良质土厚度为20~30cm以上。管线中管件及分歧连接处必须做混凝土巩固,以保证管线日后正常使用。煤改气PE燃气管线安装完成待胶粘部位完全干固后(约48小时)再进行试水,试水管线长度以500m一段为宜,应特别注意待气温升高后或天气转暖后试水,严禁低温条件下进行试水作业。试压时,灌水前先将排气阀全部打开,然后缓慢注水,待排气阀有水柱均匀流出后,自低至高逐次关闭,当加压至0.2~0.3Mpa时再次进行排气,将残留空气全部排出,然后再升压至规定压力值后稳压1小时观察压力表数值,无或范围在0.05Mpa以内为合格。
埋地管线在进行埋敷前必须进行试水试压,试压通过后方可进行埋敷。随着PE燃气管被使用的越来越多、范围越来越广,PE燃气管的连接方式越来越被人们重视。现在国内外对于PE燃气管的连接方式包括热熔对接、热熔插接、电熔焊接三种。PE燃气管热熔对接是将PE燃气管端界面,利用加热板加热熔融后相互对接融合,经冷却固定连接在一起的方法。当PE材料在加热超过其熔融温度的时候,就会变得粘滞流体。经常被用户优先选择,广泛应用于供水天然气工程。PE燃气管热熔对接是为PE管道常用的焊接方法,而不正确的使用焊接压力会对管材的焊接质量造成严重的影响,下面就“如何计算焊接压力”和大家说明。焊接压力=拖动压力+焊接规定压力。何为拖动压力。
拖动压力是指当焊机机架油缸带动管材、件平缓向前滑行时,此时压力表上的显示值,即为拖动压力值。测试方法为:将焊机机架活动端完全打开,然后将液压控制箱上的泄压阀松开,调压阀按逆时针方向调小,然后将方向控制操作杆置于闭合状态,同时关闭泄压阀,目视机架油缸部位,将调压阀按顺时针方向缓慢调大,当机架油缸带动管材、件平缓向前滑行时,此时压力表上显示的数值为 拖动压力值。PE燃气管材焊接计算压力。通过上面的计算公式,我们了解到PE管材的焊接压力是如何得出,正确的使用焊接压力才能保障焊接作业顺利进行。PE燃气管具有优异的物理性能。中密度聚乙烯性能介于高,低密度聚乙烯两者之间,既保持了高密度聚乙烯管材的刚性,强度,也有很好的柔性,耐蠕变性,而且较高密度聚乙烯管材更有热熔连接性能优良的特点,有利于塑料管的安装。


